Почему хаотичный раскрой съедает вашу прибыль
Каждый раз, когда вы запускаете пилу или режущий плоттер, начинается тихая война за каждый квадратный сантиметр. Многие мастера полагаются на глазомер или интуицию, полагая, что опыт заменит точный расчет. Однако статистика безжалостна: даже у профессионалов при отсутствии продуманной стратегии в отходы уходит до 20% дорогостоящего сырья.
Грамотное проектирование карт раскроя — это не бюрократия, а прямой путь к снижению себестоимости изделия. Когда вы видите перед собой оптимизированную схему, вы не просто экономите материал, вы сокращаете время на разметку и снижаете риск человеческой ошибки при резке.
Алгоритм «Сначала крупные, потом мелочь»
Основной принцип безотходного производства базируется на иерархии деталей. Сначала на листе размещаются самые габаритные элементы, определяющие остаточную геометрию. Только после этого свободное пространство заполняется мелкими комплектующими, которые часто приходится поворачивать или компоновать в «карманах» между большими заготовками.
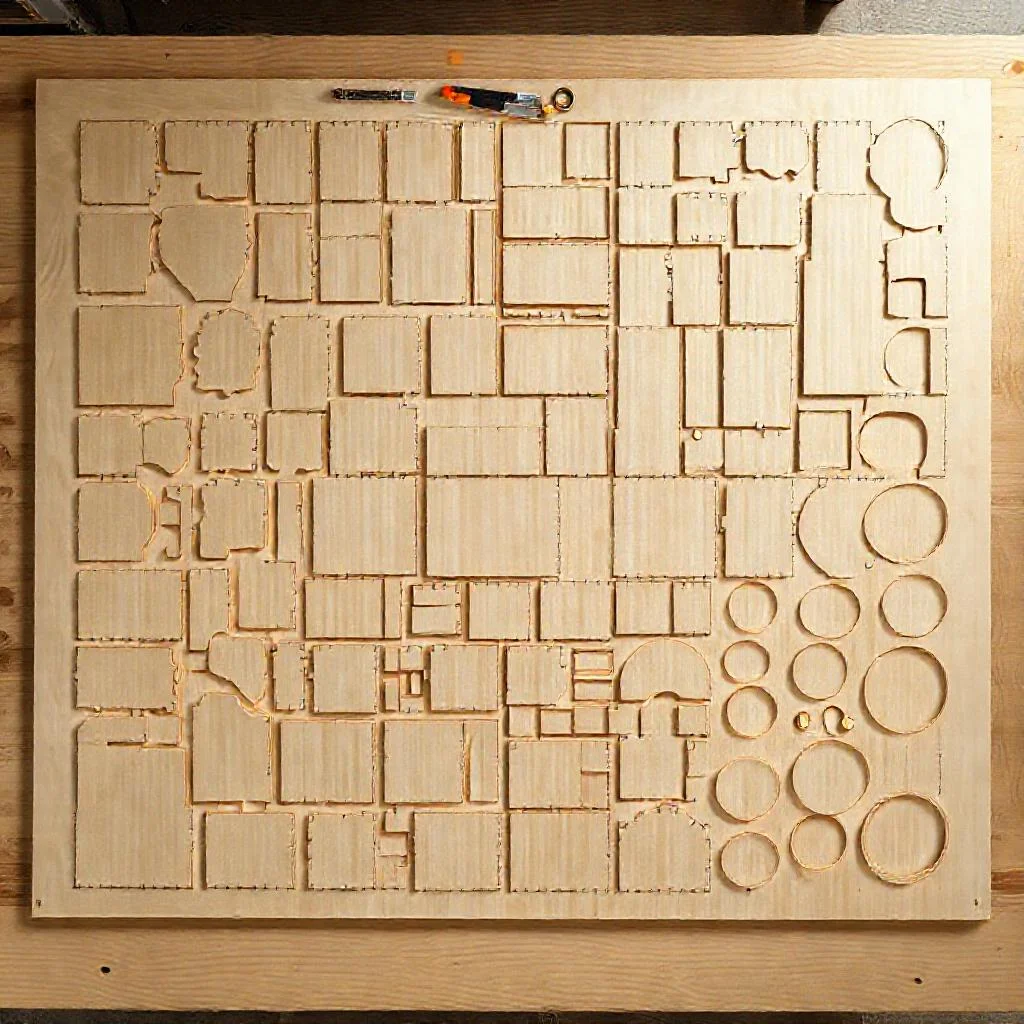
Используйте метод вложенности для сложных форм, чтобы минимизировать пустоты. Если вы кроите ЛДСП или металл, учитывайте направление текстуры и допуски на пропил, которые могут «съесть» несколько миллиметров на каждом резе.
- Сортировка: разделите все детали по площади от большей к меньшей.
- Группировка: объединяйте элементы с одинаковой шириной в вертикальные или горизонтальные полосы.
- Остатки: выделяйте крупные обрезки под будущие задачи, а не пускайте их в стружку.
Инструментарий: от карандаша до CAПР-систем
Ручной метод с миллиметровкой хорош для разовых заказов, но он неэффективен при серийном производстве. Современные программы для автоматизированного проектирования (САПР) используют сложные математические модели, чтобы найти идеальное расположение деталей за доли секунды. Они учитывают толщину реза, дефекты кромки и даже направление волокон древесины.
Однако не стоит слепо доверять алгоритмам, если вы не задали им правильные параметры. Настройка приоритетов — будь то экономия материала или скорость резки — критически влияет на итоговый результат. Иногда «жадный» алгоритм предлагает схему с меньшим количеством отходов, но требующую в два раза больше времени на обработку.
Идеальный раскрой — это компромисс между экономией материала и трудозатратами оператора. Иногда выгоднее выбросить 5% листа, чем платить за час дополнительной работы станка.
Технологические нюансы и припуски
Никогда не забывайте про толщину режущего инструмента. Ширина пропила дисковой пилы или лазерного луча — это безвозвратные потери, которые нужно закладывать в схему заранее. Игнорирование этого факта приводит к тому, что последняя деталь в ряду оказывается на несколько миллиметров меньше необходимого размера.
Также важно учитывать физические свойства материала: направление ворса, наличие сучков или внутренних напряжений. Для акрила или стекла критична правильная ориентация, чтобы избежать сколов, а для фанеры — направление волокон шпона для эстетичного вида готового изделия.
Практика бережливого производства
Внедрение культуры бережливого производства начинается с мелочей. Заведите привычку визуализировать каждый этап: от приемки сырья до упаковки готовой продукции. Анализируйте, куда уходят обрезки, и можно ли их использовать для изготовления сопутствующих товаров, например, подставок или крепежных элементов.
Постоянный аудит схем раскроя позволяет выявить «узкие места» и скорректировать технологический процесс. Помните, что даже небольшое повышение коэффициента полезного использования материала на 3-5% в масштабах цеха дает ощутимую финансовую отдачу.
Сравнение подходов и параметров при составлении схемы раскроя листовых материалов
| Параметр / Аспект | Хаотичный раскрой (без стратегии) | Оптимизированная схема раскроя |
|---|---|---|
| Доля отходов материала | До 20% дорогостоящего сырья | Минимизируется за счёт продуманной стратегии |
| Время на разметку | Не оптимизировано | Сокращается |
| Риск человеческой ошибки при резке | Повышенный | Снижается |
| Порядок размещения деталей | На глазомер или интуицию | Сначала крупные, потом мелочь |
| Заполнение свободного пространства | Не систематизировано | Мелкие комплектующие в «карманах» между большими заготовками |
| Сложные формы | Без специального метода | Метод вложенности для минимизации пустот |
| Учёт направления текстуры и допусков на пропил | Часто игнорируется | Учитывается (для ЛДСП, металла) |
| Сортировка деталей | Отсутствует | По площади от большей к меньшей |
| Группировка элементов | Отсутствует | Элементы с одинаковой шириной в вертикальные или горизонтальные полосы |
| Использование остатков | Крупные обрезки пускаются в стружку | Крупные обрезки выделяются под будущие задачи |
| Инструментарий | Ручной метод с миллиметровкой (для разовых заказов) | САПР-системы (для серийного производства) |
| Скорость поиска расположения деталей | Зависит от глазомера и опыта | Идеальное расположение за доли секунды |
| Учитываемые факторы в САПР | — | Толщина реза, дефекты кромки, направление волокон древесины |
| Настройка приоритетов | — | Экономия материала или скорость резки; «жадный» алгоритм может дать меньше отходов, но в два раза больше времени на обработку |
| Ключевой компромисс | — | Между экономией материала и трудозатратами оператора; иногда выгоднее выбросить 5% листа, чем платить за час дополнительной работы станка |
| Толщина режущего инструмента (ширина пропила) | Игнорируется — последняя деталь в ряду может оказаться на несколько миллиметров меньше нужного размера | Закладывается в схему заранее как безвозвратные потери |
| Физические свойства материала | Не учитываются | Направление ворса, сучки, внутренние напряжения; для акрила и стекла — правильная ориентация против сколов; для фанеры — направление волокон шпона для эстетичного вида |
| Культура производства | Отсутствует | Бережливое производство: визуализация каждого этапа от приемки сырья до упаковки, анализ обрезков, использование для сопутствующих товаров (подставки, крепежные элементы), постоянный аудит схем раскроя, корректировка техпроцесса |
| Влияние на прибыль | Потеря прибыли | Повышение коэффициента полезного использования материала на 3–5% даёт ощутимую финансовую отдачу в масштабах цеха |
Частые вопросы о составлении схемы раскроя листовых материалов без лишних отходов
Почему хаотичный раскрой листовых материалов приводит к большим отходам?
Без продуманной стратегии даже опытные мастера могут отправлять в отходы до 20% дорогостоящего сырья. Интуиция и глазомер не заменяют точный расчёт, поэтому грамотное проектирование карт раскроя помогает снизить себестоимость изделия, сократить время на разметку и уменьшить риск ошибок при резке.
Какой основной принцип помогает снизить отходы при раскрое?
Главный принцип — «сначала крупные, потом мелочь». Сначала на листе размещают самые габаритные элементы, которые определяют остаточную геометрию, а затем свободное пространство заполняют мелкими деталями, при необходимости поворачивая их или компонуя в «карманах» между большими заготовками.
Какие действия помогают оптимизировать схему раскроя листовых материалов?
Нужно отсортировать детали по площади от большей к меньшей, группировать элементы одинаковой ширины в вертикальные или горизонтальные полосы, а крупные обрезки выделять под будущие задачи, а не отправлять в стружку. Также стоит использовать метод вложенности для сложных форм и учитывать направление текстуры и допуски на пропил.
Что важнее при раскрое: экономия материала или скорость обработки?
Идеальный раскрой — это компромисс между экономией материала и трудозатратами оператора. Иногда «жадный» алгоритм предлагает схему с меньшим количеством отходов, но она требует значительно больше времени на обработку. В ряде случаев выгоднее выбросить 5% листа, чем платить за дополнительный час работы станка.
Почему при составлении схемы раскроя нужно учитывать толщину реза и свойства материала?
Ширина пропила дисковой пилы или лазерного луча — это безвозвратные потери, которые нужно заранее закладывать в схему, иначе последняя деталь в ряду может оказаться меньше нужного размера. Также важно учитывать физические свойства материала: направление ворса, сучки, внутренние напряжения, ориентацию для акрила или стекла и направление волокон шпона для фанеры.